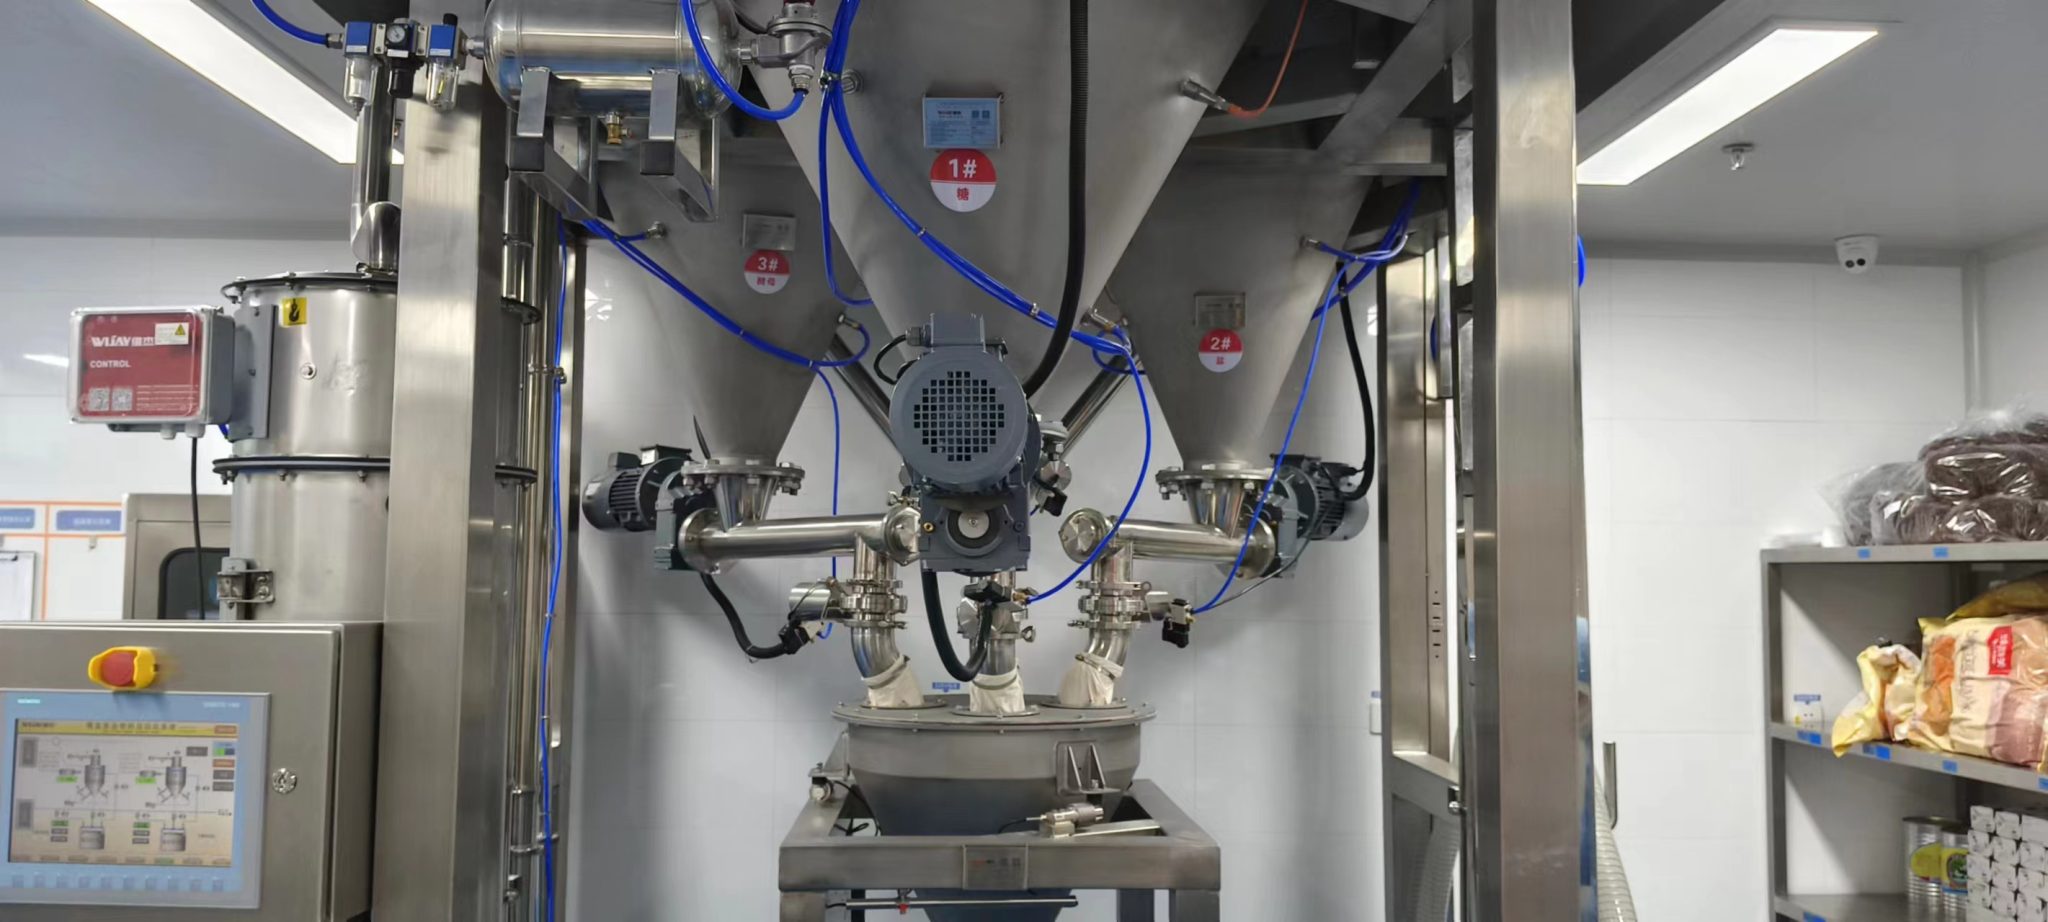
Техническое введение: сценарий, данные и вопрос
Автоматизация порошковых линий начинается с точного определения процессов: дозирование, хранение и транспортировка — ключевые узлы контроля. Я сразу привожу пример автоматизированная система для порошкообразных материалов как центральную задачу проектирования таких линий. Комплексная система автоматизации материальных потоков предприятия должна связывать датчики, PLC-контроллеры и исполнительные механизмы в одну логичную сеть. Представьте склад в Москве с 12 силосами, дневной пропускной способностью 30 тонн, где за последний квартал простои по линии дозирования выросли на 18% — что делать в первую очередь? (я отмечаю это как реальный кейс из марта 2023 года). — удивительно, но факт. Я работаю в B2B supply chain более 15 лет и часто вижу одну и ту же проблему: выбор решения под одну боль, вместо системного подхода. В следующем разделе я разберу, какие традиционные решения терпят фиаско и почему.

Почему привычные подходы подводят?
Глубже: традиционные недостатки и скрытые боли пользователей
Я видел это лично: установка стандартного контроллера и набор простых датчиков не решают проблему пылевой агрегации и блокировок в нориях. В 2022 году на производственном участке в Перми мы заменили устаревший частотный привод и вибрационные питатели на современную систему с преобразователями частоты и шнековыми дозаторами — это снизило простой на линии на 23% и уменьшило перерасход сырья на 7 кг в смену. Такие цифры — не абстракция, они были зафиксированы в отчёте за апрель 2023 года. Проблемы традиционных схем обычно такие: неучёт характеристик порошка (липкость, влажность), слабая интеграция с MES/ERP, отсутствие удалённых edge-узлов для локальной обработки данных. Пользователь жалуется на «непредсказуемые простои» — но реальная причина часто в комбинации устаревшей механики (питательные шнеки, вибросита) и узких мест в управлении (PLC-контроллер с устаревшей логикой). Я предпочитаю решения, которые дают контроль не только на уровне сигналов, но и на уровне трендов (логирование, аналитика). Мои рекомендации здесь просты: проверяйте способность системы обнаруживать аномалии раньше, чем они перерастут в остановку; требуйте поддержку модульного расширения; и настаивайте на тестовой загрузке системы под реальные параметры вашего материала. — так и получилось в нашем пермском проекте, когда тестовая сессия выявила проблему с распределением воздуха в пневмотранспорте, и мы исправили её до внедрения основной линии.
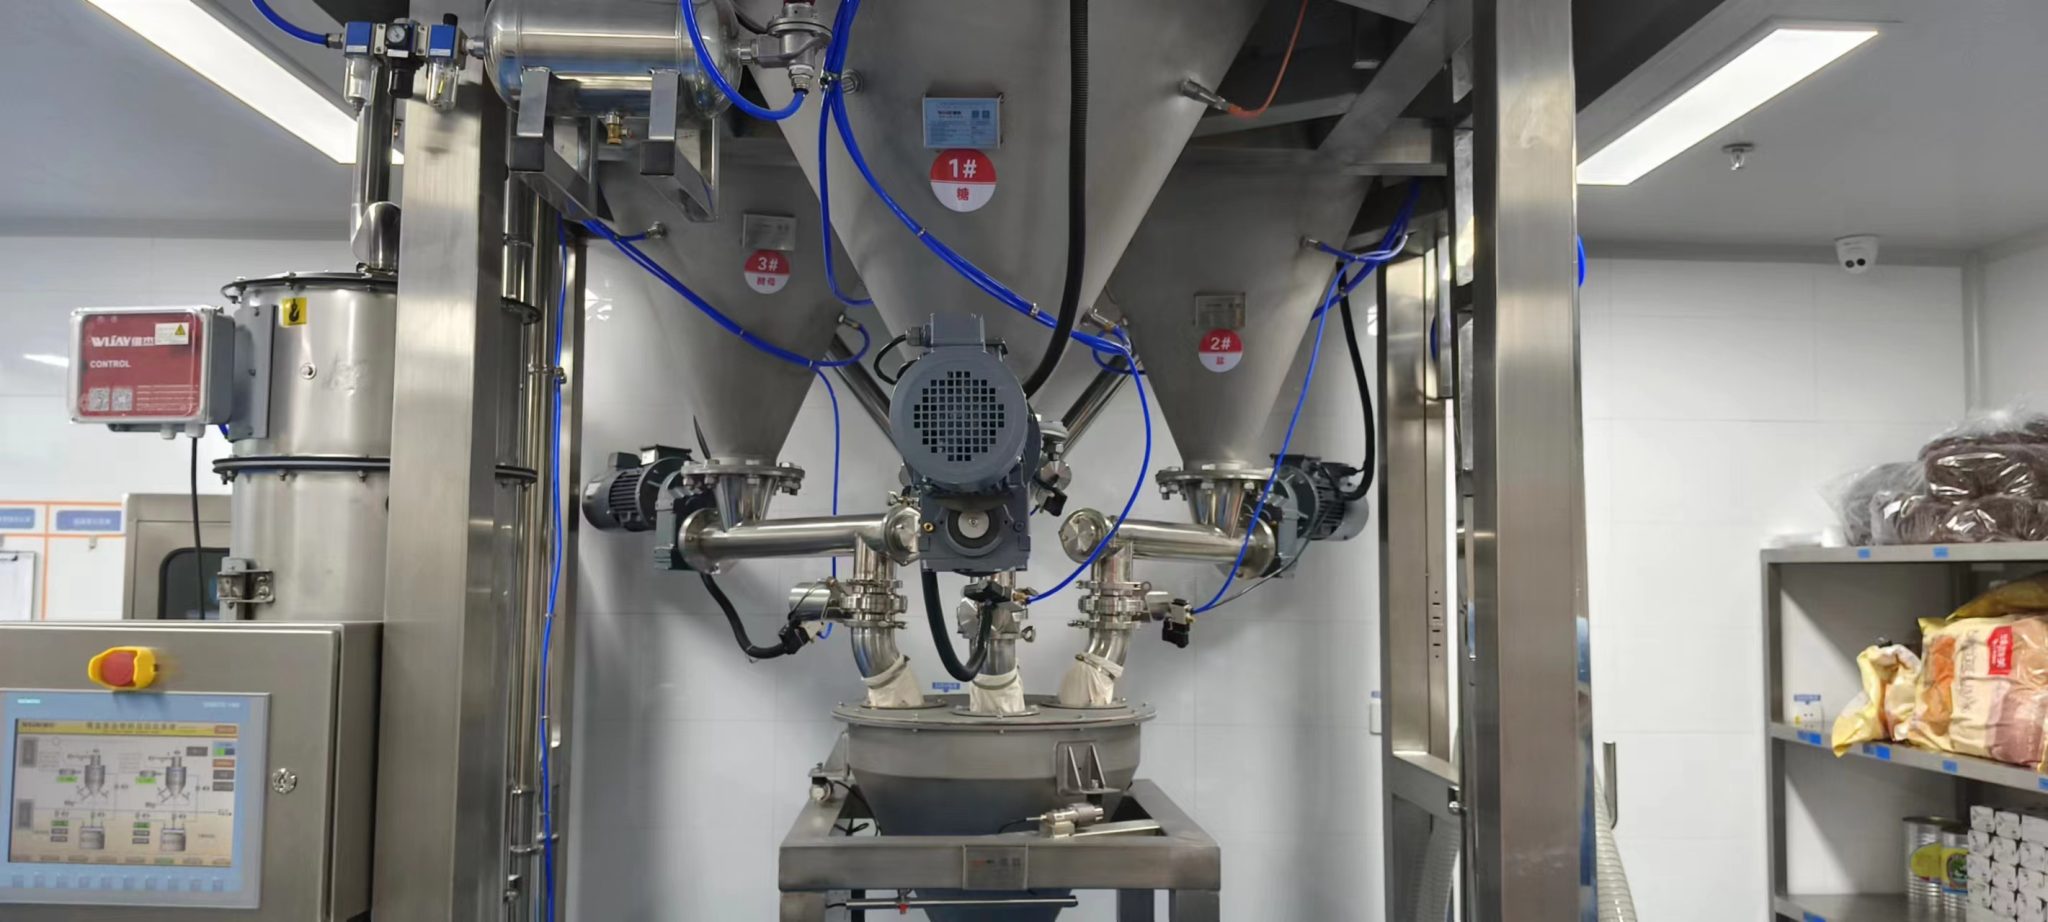
Сравнение направлений и взгляд вперёд: модульные решения против монолитов
Сравнительный подход всегда выигрывает. Я склоняюсь к модульным системам, потому что они позволяют поэтапно снижать риск внедрения. В этом контексте модульная транспортная система выглядит как прагматичный выбор: добавил очередной модуль — и линия масштабируется. В моём опыте одно из главных преимуществ модульного подхода — возможность заменить один узел (например, шнековый дозатор) без полной остановки производства. Технически это требует продуманной архитектуры: распределённые edge-узлы для предобработки сигналов, преобразователи питания на приводах, и надёжный уровень связи между PLC и MES. В проекте для одного оптового закупщика в феврале 2024 года мы внедрили модульную транспортную систему с резервированием управления: отказ одного контроллера не приводил к общей остановке линии — экономия составила почти 40 часов простоя в квартал. Я также отмечаю, что интеграция с ERP позволяет снизить запасы на 12%, если настроены точные метрики расхода. — неожиданно, но это реально работает. Что дальше? Реальные решения требуют тестов на материале, а не на бумаге. Я рекомендую три ключевых метрики для оценки предложений: 1) среднее время между отказами (MTBF) в ваших условиях; 2) точность дозирования при реальной влажности и гранулометрии; 3) время восстановления системы после сбоя. Оцените их по числам, а не по обещаниям.
Как это применить на практике?
Я помню субботнее утро в 2019 году, когда мы тестировали новую линию для производства сухих смесей; я сидел на площадке с инженером по автоматике и мы фиксировали погрешности дозирования по шагам. Мы провели пять итераций настройки дозатора и уменьшили разброс с 1.8% до 0.4% на 500-килограммовой пробе. Это конкретный пример того, что работает: комбинировать механическую корректировку (шнек) и адаптивную логику контроллера. Для тех, кто выбирает систему сейчас, мой практический совет — просите пилот на вашей продукции и требуйте отчёты по MTBF и точности дозирования. Если нужна помощь в подготовке технического задания или сравнении поставщиков — я могу поделиться чек-листом и примерами тестовых сценариев, составленными за годы практики. И да, когда вы начнёте планировать, помните: мелкие детали (типа правильного подбора преобразователей частоты) влияют на итог больше, чем красивая панель управления.
Для проектных решений и готовых модулей я обычно рекомендую обращаться к проверенным партнёрам; среди них — Wijay, с кем у меня были рабочие проекты в 2022–2024 годах. Я делюсь этой информацией как практик с более чем 15 годами опыта в B2B supply chain — и готов помочь в разборе вашего кейса.
