Сценарий, цифры и главный вопрос
Представьте себе утро на заводе в Калуге: линия простаивает, потому что сыпучий порошок застрял в отводе — и это не редкость; по моим наблюдениям, такие стопы случаются в среднем 2–3 раза в месяц, что даёт около 48 часов простоя в год на одну линию — почему так происходит и как это лечить? В обсуждении ключевую роль занимает пневмотранспорт для сыпучих материалов, потому что именно он отвечает за перемещение и целостность потока в системе. Я с более чем 18 лет практики в B2B логистике и промышленной автоматизации видел такие сбои — и честно скажу, многие классические ответы просто не тянут. (Да, я знаю — звучит жёстко, но дело в фактах.) Далее — разберёмся, где скрыты реальные проблемы и почему простые апгрейды не всегда работают; — и что с этим делать дальше.
Где традиционные решения дают сбой — и что это значит для вас
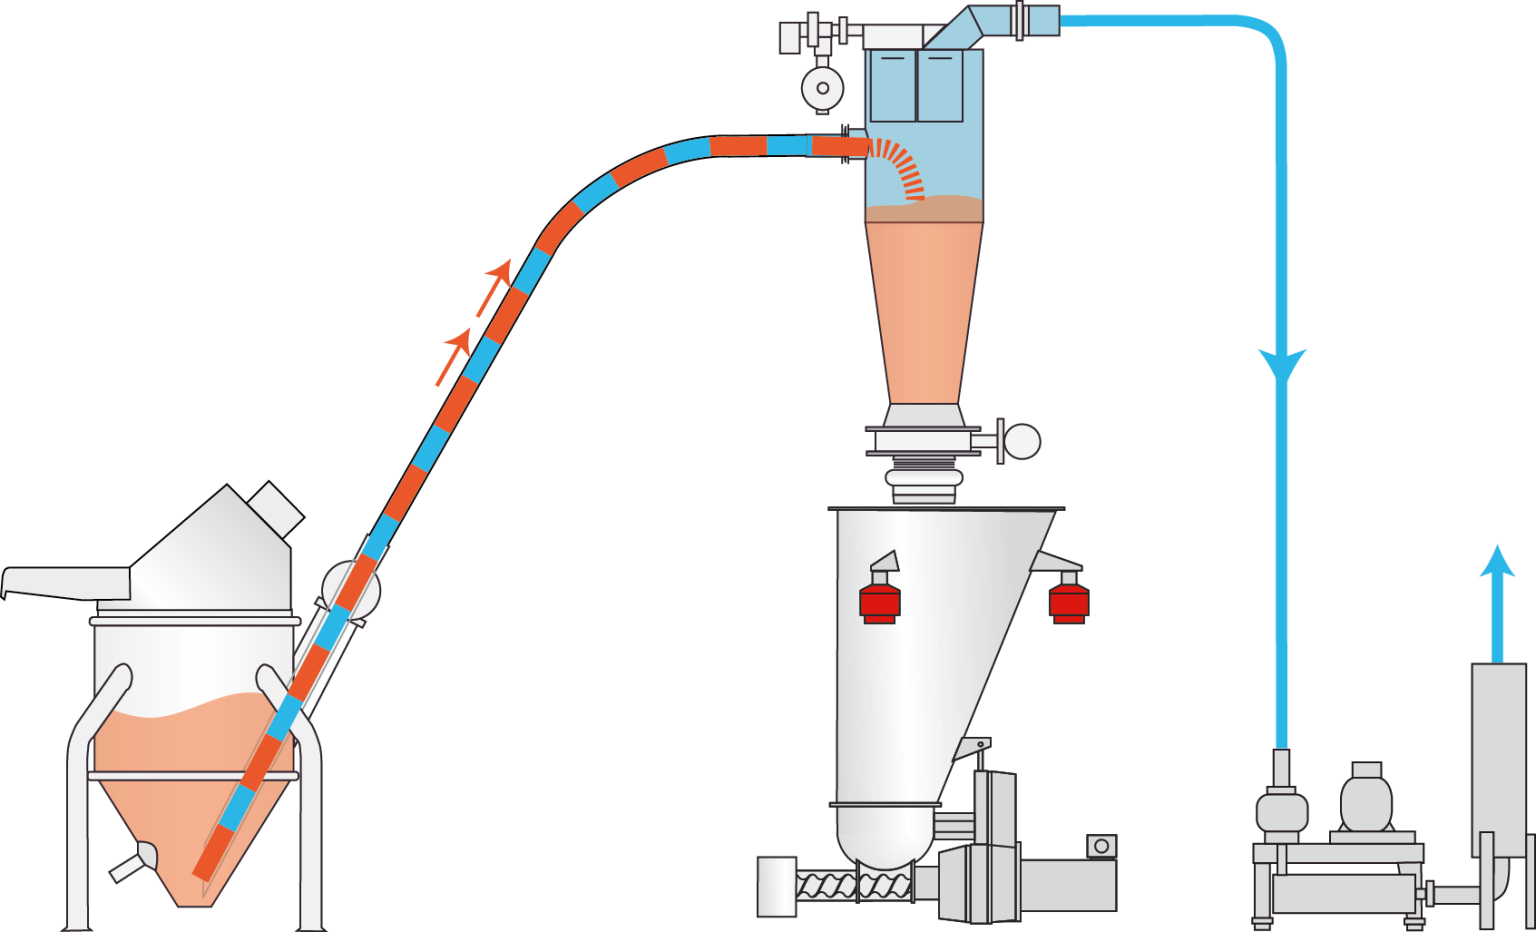
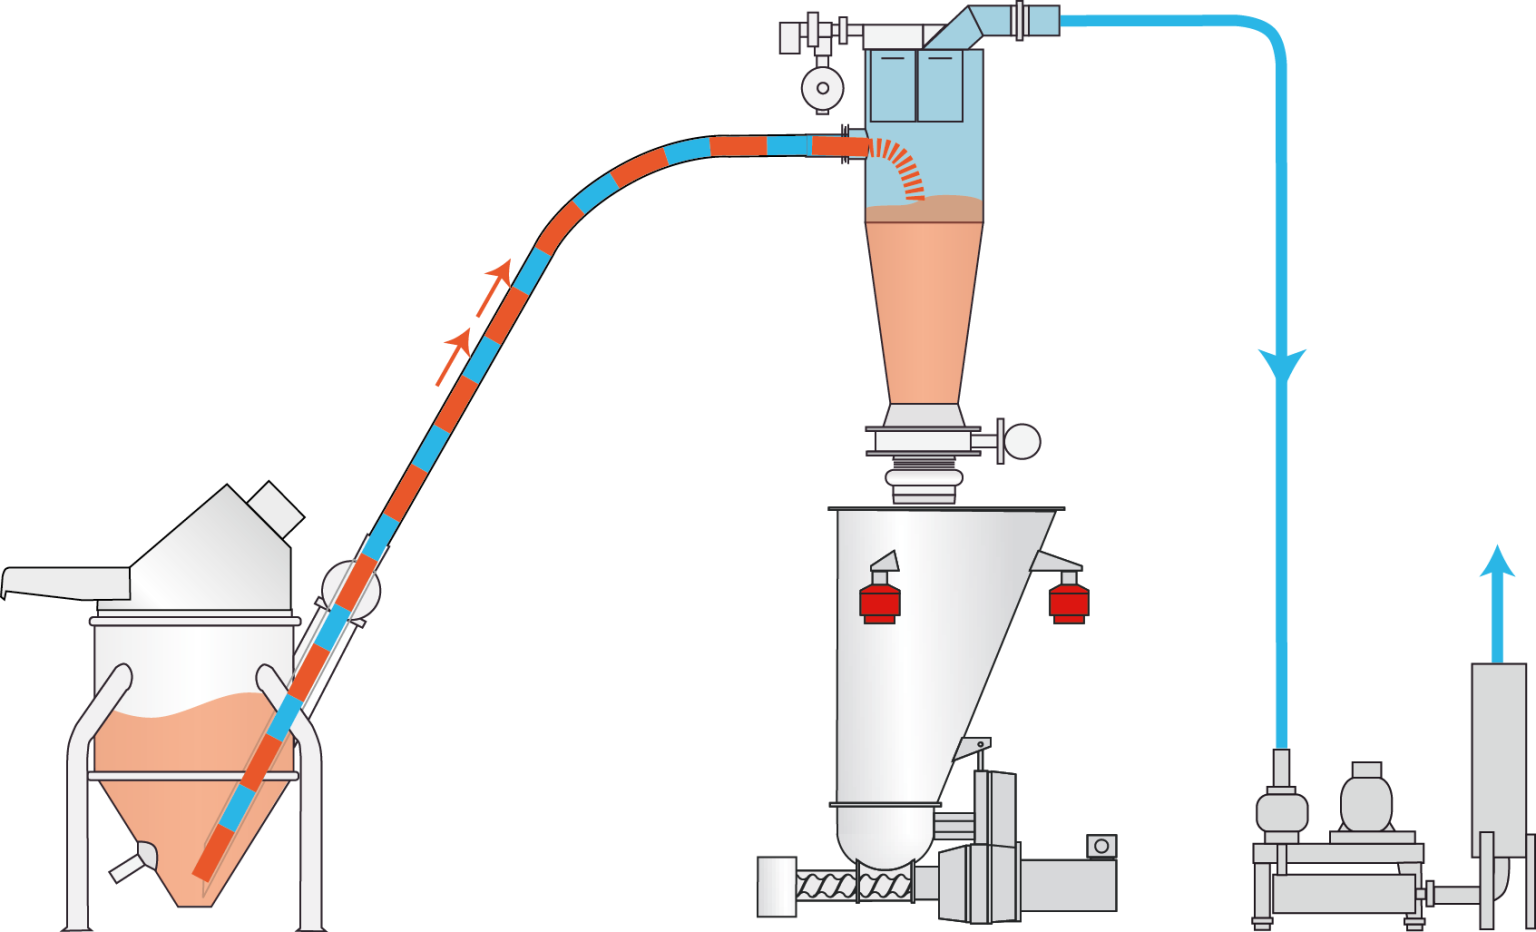
Я предпочитаю прямой подход: опишу конкретно. Традиционные системы опираются на толстые трубопроводы, роторные клапаны и грубые дозаторы. На бумаге всё красиво — но в реальных условиях (влажность, фракция материала, статическое электричество) возникают три типичных проблемы: забивания в углах пневмопровода, износ роторных клапанов при абразивных смолах, и неравномерная подача из бункеров. В 2016 году на пищевом предприятии в Туле мы заменили старый роторный клапан на клапан с твёрдым покрытием и установили инжекторную вакуумную станцию — это снизило простои на 23% в течение полугода; я это помню чётко — и результат был измерим. Речь идёт не только о механике: пневмотранспорт реагирует на изменение плотности сыпучего (bulk density), на влажность и на профиль гранул. Два совета от меня — контролируйте параметры потока и не ленитесь с мелкими испытаниями. Я не люблю пустые слова — по опыту, мелкие правки (изменение угла входа, замена рубашки вентиляции, добавление сепаратора) дают большие дивиденды. Словом, смотрите на систему как на комплекс: бункер — питатель — пневмопровод — сепаратор — ротационный клапан. И да — не пренебрегайте простыми измерениями: пара датчиков перепада давления в трассе и лог по отказам за месяц обычно выявляют корень проблемы.
Что идёт не так?
Коротко: люди часто диагностируют проблему неправильно. Они ориентируются на визуальный осмотр и меняют часть — ротор, скажем — вместо того чтобы смотреть на режим подачи воздуха, профиль гранул и демпферную систему. Я видел завод под СПб, где два оператора в три смены меняли уплотнения каждую неделю, а корень был в неподходящем режиме пневмотранспорта при увеличенной влажности после дождливой недели — решение оказалось в корректировке скорости воздухоносителя и установке влагосборника. Запомните: чаще проблема не в деталях, а в взаимодействии.
Взгляд вперёд: сравнение вариантов и что выбрать
Переключаю тон — теперь технически и прицельно. При выборе оборудования важно сравнить не только цену, но и суммарную производительность системы. Сравниваю пневматические системы по трём осям: энергопотребление (кВт·ч/тонна), надёжность (MTBF в часах) и простота обслуживания (время вмешательства на замену узла). Если говорить о конкретике: центробежные компрессоры экономичны на больших объёмах, но требуют контроля масла; роторные вакуумные насосы лучше для деликатных порошков. Также учитывайте совместимость с существующими оборудования системы пневмотранспорта и настраиваемость частотного привода. Я рекомендую тестовые стенды: в 2019 мы сделали три дня испытаний на магистральном пневмопроводе с различными скоростями и получили чёткую кривую оптимума — экономия энергии 15% при том же коэффициенте уноса. Инструменты простые: манометр, вибродатчик и термопара. По-хорошему — ставьте датчик перепада и записывайте лог 72 часа подряд; вы получите реальные данные, а не догадки. Look, я говорю это как практик — выбор системы должен быть измеримым, а не интуитивным.
Короткая проверка перед покупкой?
Проверьте три вещи: 1) как система справляется с пиковыми загрузками, 2) насколько просто чистить линию от застреваний, 3) есть ли запасные части на складе в пределах 48 часов поставки. Без этого — риск высокий.
Советы для оценки поставщиков (и три ключевых метрики)
Я завершаю практическим списком — советами, которые вы реально сможете применить завтра. Оценивать решение стоит по трём метрикам: эффективность перемещения (тонн/час при заданной влажности), общая стоимость владения (TCO за 5 лет включая обслуживание и энергию), и время восстановления после отказа (MTTR в часах). Эти метрики — объективны и измеримы. При переговорах просите реальные кейсы и цифры с завода (дата, локация, результат). Я лично прошу у поставщика отчёт по испытаниям на похожем продукте за последние два года — и если такого нет, я отношусь к предложению с подозрением. Небольшая ремарка — не игнорируйте сервис: у меня был клиент в 2020, который сэкономил на сервисном контракте; итог — простои на 30% больше в первый год. Учтите это заранее. В конце концов, выбор правильной конструкции и правильного подрядчика экономит вам деньги и нервы — проверено мною многократно. Заводские решения от надёжных партнёров дают результаты, но вопрос в деталях и настройке. Wijay
